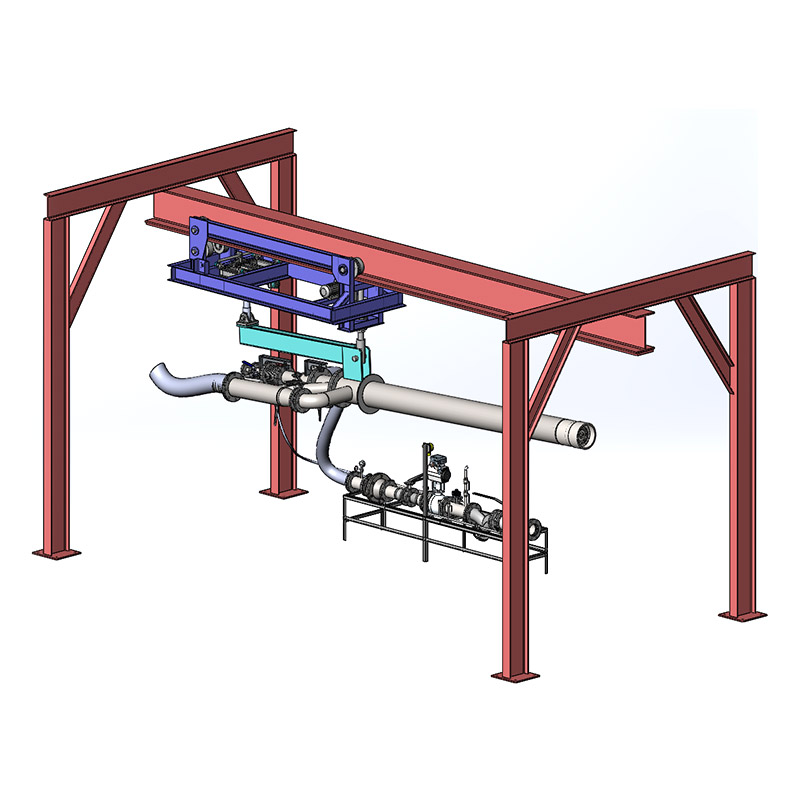
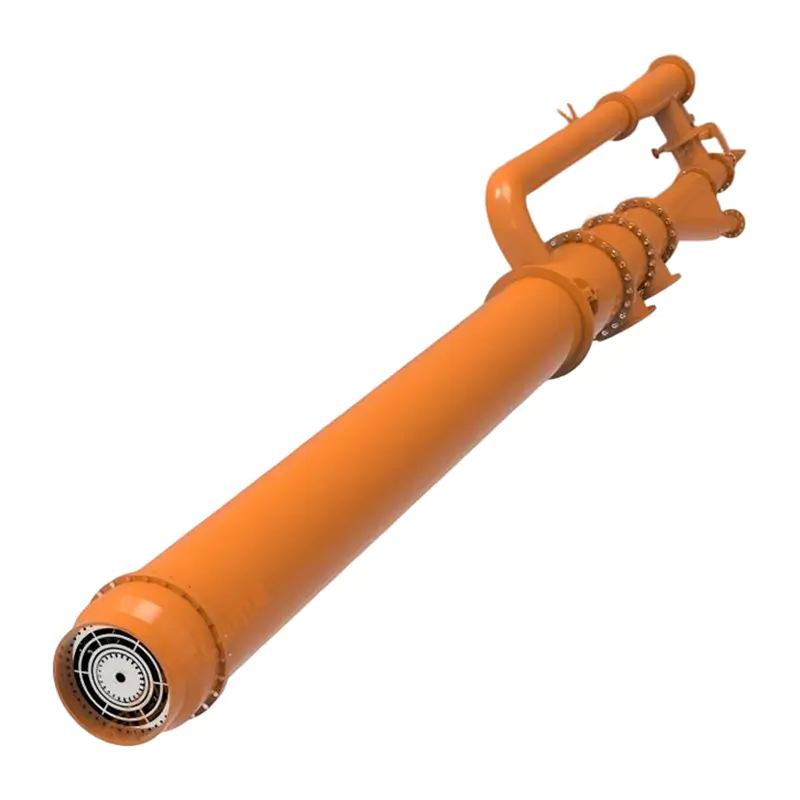
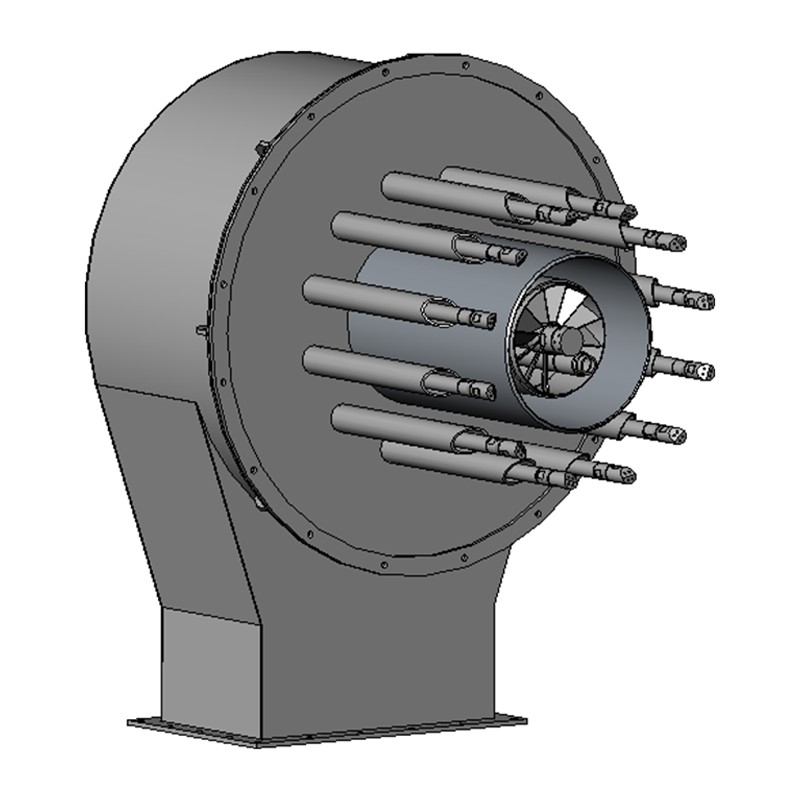
การเลือกสิ่งที่ดีที่สุด หัวเผาเชื้อเพลิงแข็ง สำหรับใช้ในอุตสาหกรรมมีปัจจัยหลัก 5 ประการ: ความเข้ากันได้ของประเภทเชื้อเพลิง กำลังการผลิตความร้อน (ระดับ BTU/กิโลวัตต์) ประสิทธิภาพการเผาไหม้ (สูงกว่า 85%) การปฏิบัติตามกฎระเบียบในการปล่อยก๊าซเรือนกระจกของท้องถิ่น และต้นทุนรวมในการเป็นเจ้าของตลอดวงจรชีวิต 10-20 ปี ก่อนที่จะประเมินแบรนด์หรือรุ่น ผู้ซื้อภาคอุตสาหกรรมจะต้องกำหนดความต้องการความร้อนในกระบวนการ ห่วงโซ่อุปทานเชื้อเพลิง และภาระผูกพันด้านสิ่งแวดล้อมก่อน โรงงานปูนซีเมนต์ในเอเชียตะวันออกเฉียงใต้ที่ใช้ถ่านหินเผาจะมีข้อกำหนดการใช้หัวเผาที่แตกต่างอย่างสิ้นเชิงจากโรงงานแปรรูปอาหารที่ใช้พลังงานชีวมวลในเยอรมนี
ในระยะสั้น: จับคู่หัวเผากับเชื้อเพลิง อุณหภูมิกระบวนการ และสภาพแวดล้อมด้านกฎระเบียบของคุณ ไม่ใช่อย่างอื่น ส่วนด้านล่างแจกแจงแต่ละปัจจัยด้วยข้อมูล ตัวอย่าง และเครื่องมือเปรียบเทียบ เพื่อช่วยให้วิศวกรอุตสาหกรรมและผู้จัดการฝ่ายจัดซื้อตัดสินใจโดยมีข้อมูลครบถ้วน
เตาเชื้อเพลิงแข็งคืออะไร และเหตุใดการคัดสรรทางอุตสาหกรรมจึงมีความสำคัญ
หัวเผาเชื้อเพลิงแข็งเป็นอุปกรณ์สันดาปที่ได้รับการออกแบบมาเพื่อจุดติดและรักษาการเผาไหม้เชื้อเพลิงแข็งซึ่งรวมถึงถ่านหิน โค้ก ชีวมวล ขี้เลื่อย เชื้อเพลิงจากขยะ (RDF) และของเสียทางการเกษตร เพื่อสร้างพลังงานความร้อนสำหรับกระบวนการทางอุตสาหกรรม ต่างจากหัวเผาในที่พักอาศัยที่เน้นการให้ความร้อนอย่างสะดวกสบาย หัวเผาเชื้อเพลิงแข็งอุตสาหกรรมได้รับการออกแบบมาให้ทำงานต่อเนื่องและมีความเข้มข้นสูง โดยมักจะทำงานตลอด 24 ชั่วโมง 7 วันต่อสัปดาห์
การใช้งานทางอุตสาหกรรมครอบคลุมหลากหลายภาคส่วน:
- เตาเผาปูนซีเมนต์และปูนขาว (ต้องใช้อุณหภูมิเปลวไฟเกิน 1,400°C)
- โรงหล่อเหล็กและเหล็กกล้าที่ใช้ระบบการฉีดถ่านหินแบบบดละเอียด (PCI)
- โรงไฟฟ้า (หม้อไอน้ำที่ใช้ถ่านหินเป็นเชื้อเพลิงขนาด 50 เมกะวัตต์ ถึง 1,000 เมกะวัตต์)
- โรงงานอบแห้งและแปรรูปอาหารโดยใช้หัวเผาเม็ดชีวมวล
- เตาเผาเซรามิกและอิฐใช้เชื้อเพลิงแข็งเพื่อให้ความร้อนสูงอย่างยั่งยืน
- โรงงานเยื่อกระดาษและกระดาษเผาเหล้าดำหรือเศษไม้
การเลือกหัวเผาที่ไม่ถูกต้องในสภาพแวดล้อมทางอุตสาหกรรมไม่เพียงแต่ไม่สะดวกเท่านั้น แต่ยังส่งผลอีกด้วย การหยุดทำงานของการผลิตซึ่งมีค่าใช้จ่ายหลายหมื่นดอลลาร์ต่อชั่วโมง อุปกรณ์เสียหายจากความเครียดจากความร้อน ค่าปรับตามกฎระเบียบสำหรับการปล่อยก๊าซเรือนกระจกส่วนเกิน และอันตรายด้านความปลอดภัย รวมถึงการเผาไหม้ที่ไม่สามารถควบคุมได้หรือการสัมผัสคาร์บอนมอนอกไซด์ นั่นคือเหตุผลที่กระบวนการคัดเลือกจะต้องเป็นระบบและขับเคลื่อนด้วยข้อมูล
ขั้นตอนที่หนึ่ง: กำหนดประเภทเชื้อเพลิงและคุณสมบัติการเผาไหม้
เชื้อเพลิงแข็งบางชนิดไม่เท่ากัน และหัวเผาเชื้อเพลิงแข็งบางชนิดก็ไม่สามารถรองรับเชื้อเพลิงทุกประเภทได้ ขั้นตอนแรกและสำคัญที่สุดในการเลือกหัวเผาคือการทำความเข้าใจคุณสมบัติทางกายภาพและเคมีของเชื้อเพลิงที่คุณวางแผนจะใช้ หรือเชื้อเพลิงที่คุณวางแผนจะเผาร่วม
พารามิเตอร์เชื้อเพลิงที่สำคัญในการประเมิน
- ค่าความร้อน (CV): ปริมาณพลังงานต่อหน่วยมวล วัดเป็น MJ/กก. ถ่านหินแอนทราไซต์มีค่า CV ประมาณ 30–33 MJ/กก. ในขณะที่เม็ดไม้โดยทั่วไปมีช่วงตั้งแต่ 16–18 MJ/กก. และฟางทางการเกษตรอาจมีต่ำถึง 14 MJ/กก.
- ปริมาณความชื้น: ความชื้นที่สูงจะช่วยลดการใช้พลังงานอย่างมีประสิทธิภาพลงอย่างมาก และอาจทำให้เปลวไฟไม่เสถียร ชีวมวลที่มีความชื้น >30% มักต้องทำให้แห้งก่อนการเผาไหม้
- ปริมาณเถ้าและอุณหภูมิหลอมรวมของเถ้า: ถ่านหินที่มีปริมาณเถ้าสูง (>20%) อาจทำให้เกิดตะกรันและคราบสกปรกที่พื้นผิวแลกเปลี่ยนความร้อนได้ ต้องเลือกหัวเผาที่มีระบบตะแกรงหรือขี้เถ้าที่เหมาะสม
- เนื้อหาสารระเหย: เชื้อเพลิงที่มีความผันผวนสูง เช่น ชีวมวลจะติดไฟได้ง่ายกว่า แต่อาจต้องมีการเผาไหม้แบบเป็นขั้นตอนเพื่อควบคุมการปล่อยมลพิษ เชื้อเพลิงที่ระเหยได้ต่ำ เช่น ปิโตรเลียมโค้ก จำเป็นต้องมีอุณหภูมิการจุดระเบิดที่สูงขึ้น
- ปริมาณซัลเฟอร์และคลอรีน: เชื้อเพลิงที่มีกำมะถันสูง (เช่น ถ่านหินบางชนิดที่มีกำมะถัน 3–5%) ต้องใช้ระบบกำจัดซัลเฟอร์ไดออกไซด์ (FGD) และวัสดุหัวเผาที่ทนต่อการกัดกร่อน ปริมาณคลอรีนในเชื้อเพลิง RDF สูงทำให้เกิดความเสี่ยงในการเกิดไดออกซิน
- ขนาดอนุภาคและความสามารถในการบด: หัวเผาถ่านหินแบบบดต้องใช้เชื้อเพลิงบดที่ 70–75 ไมครอน (70% ผ่าน 75μm) ในขณะที่หัวเผาแบบสโตกเกอร์สามารถรองรับถ่านหินก้อนที่มีเส้นผ่านศูนย์กลางสูงสุด 50 มม.
ตารางที่ 1: การเปรียบเทียบเชื้อเพลิงแข็งอุตสาหกรรมทั่วไปและคุณสมบัติที่สำคัญ | ประเภทเชื้อเพลิง | ค่าความร้อน (MJ/กก.) | ความชื้นทั่วไป (%) | ปริมาณเถ้า (%) | ปริมาณซัลเฟอร์ (%) | ประเภทหัวเผาทั่วไป |
| ถ่านหินแอนทราไซต์ | 30–33 | 3–5 | 5–15 | 0.5–1.5 | บด/สโตเกอร์ |
| ถ่านหินบิทูมินัส | 25–32 | 5–15 | 8–20 | 0.5–4.0 | แหลกลาญ/พายุไซโคลน |
| ปิโตรเลียมโค้ก | 32–36 | 1–5 | 0.5–2 | 3–7 | บดละเอียด (อุณหภูมิสูง) |
| เม็ดไม้ | 16–18 | 8–12 | 0.5–2 | <0.05 | เม็ด / Underfeed Stoker |
| ชีวมวลการเกษตร | 12–16 | 15–35 | 3–10 | <0.1 | ตะแกรง/FBC |
| เชื้อเพลิงจากขยะ (RDF) | 14–20 | 10–25 | 10–25 | 0.1–0.5 | ตะแกรง/เตาเผาแบบหมุน |
หากโรงงานของคุณวางแผนที่จะยิงเชื้อเพลิงหลายชนิดร่วมกัน ซึ่งเป็นแนวทางปฏิบัติทั่วไปในเตาเผาปูนซีเมนต์ที่ใช้เชื้อเพลิงทางเลือกแทนถ่านหิน 30-50% ให้เลือกหัวเผาที่ออกแบบมาอย่างชัดเจนเพื่อให้มีความยืดหยุ่นในการใช้เชื้อเพลิงได้หลายแบบ เช่น หัวเผาแบบหมุนหลายช่องสัญญาณที่สามารถควบคุมอากาศหลัก อากาศทุติยภูมิ เชื้อเพลิงแข็ง และการไหลของเชื้อเพลิงเหลวได้อย่างอิสระ
ขั้นตอนที่สอง: จับคู่ประเภทหัวเผากับกระบวนการทางอุตสาหกรรมของคุณ
ไม่มีเทคโนโลยีหัวเผาเชื้อเพลิงแข็งที่ "ดีที่สุด" เพียงอย่างเดียวสำหรับการใช้งานในอุตสาหกรรมทุกประเภท หัวเผาแต่ละประเภทมีจุดแข็งเฉพาะ ช่วงเอาท์พุตความร้อน ข้อกำหนดความเข้ากันได้ของเชื้อเพลิง และข้อด้อยในการปฏิบัติงาน การทำความเข้าใจความแตกต่างเหล่านี้ถือเป็นสิ่งสำคัญก่อนที่จะประเมินผู้ขาย
หัวเผาเชื้อเพลิงบด (PF)
หัวเผาเชื้อเพลิงแบบแหลกลาญจะบดเชื้อเพลิงแข็งให้เป็นผงละเอียด (โดยทั่วไปคือ 70–200 ไมครอน) แล้วฉีดอากาศหลักเข้าไปในห้องเผาไหม้ ซึ่งจะเผาไหม้ด้วยระบบกันสะเทือน เทคโนโลยีนี้เป็นแกนหลักของการผลิตไฟฟ้าจากถ่านหินขนาดใหญ่และเตาเผาปูนซีเมนต์ทั่วโลก
- เอาท์พุทความร้อน: 5 เมกะวัตต์ ถึง 1,000 เมกะวัตต์
- ประสิทธิภาพการเผาไหม้: 88–95% ภายใต้สภาวะที่เหมาะสม
- อุณหภูมิเปลวไฟ: 1,200–1,600°ซ
- ดีที่สุดสำหรับ: หม้อต้มที่ใช้ถ่านหินขนาดใหญ่ เตาเผาแบบหมุนซีเมนต์ เตาเผาปูนขาว
- ข้อเสียเปรียบ: ต้องใช้โครงสร้างพื้นฐานการกัดที่ใช้พลังงานมาก ไม่เหมาะกับเชื้อเพลิงที่มีความชื้นสูงหรือเหนียว
โรงไฟฟ้าถ่านหินทั่วไปขนาด 300 เมกะวัตต์ใช้หัวเผา 4-6 PF ต่อหม้อต้มน้ำ แต่ละเครื่องใช้ถ่านหินบดประมาณ 10-15 ตันต่อชั่วโมง ผู้ผลิตชั้นนำ ได้แก่ FLSmidth, Fives และ Unitherm Cemcon
เตาสโตเกอร์ (ตะแกรงแบบตายตัวและตะแกรงเดินทาง)
หัวเผาแบบสโตกเกอร์ป้อนเชื้อเพลิงแข็งลงบนตะแกรงเชิงกลที่เผาไหม้บนเตียง โดยมีอากาศเผาไหม้ที่จ่ายจากด้านล่าง (อากาศด้านล่าง) และด้านบน (อากาศมากเกินไป) มีการใช้กันอย่างแพร่หลายสำหรับชีวมวล ถ่านหิน และเชื้อเพลิงขยะในหม้อไอน้ำอุตสาหกรรมที่มีกำลังความร้อนสูงถึง 100 เมกะวัตต์
- เอาท์พุทความร้อน: 1 เมกะวัตต์ ถึง 100 เมกะวัตต์
- ความยืดหยุ่นของเชื้อเพลิง: สูง — สามารถจัดการถ่านหินก้อน เศษไม้ เศษไม้ทางการเกษตร และ RDF
- ประสิทธิภาพการเผาไหม้: 80–88%
- ดีที่สุดสำหรับ: หม้อต้มไอน้ำอุตสาหกรรม ระบบทำความร้อนเฉพาะจุด การแปรรูปอาหาร สิ่งอำนวยความสะดวกด้านสิ่งทอ
- ข้อเสียเปรียบ: ประสิทธิภาพการเผาไหม้ต่ำกว่า PF ต้องบำรุงรักษาตะแกรงเป็นประจำ
หัวเผาฟลูอิไดซ์เบด (FBC)
ในหัวเผาฟลูอิไดซ์เบด อนุภาคเชื้อเพลิงแข็งจะถูกแขวนลอยอยู่ในกระแสอากาศเผาไหม้ที่ไหลขึ้นด้านบน ทำให้เกิดฟอง "เดือด" ที่ปั่นป่วนของเชื้อเพลิงและวัสดุเฉื่อย (โดยปกติจะเป็นทรายหรือหินปูน) เทคโนโลยี FBC มีคุณค่าในด้านความสามารถในการจัดการเชื้อเพลิงคุณภาพต่ำ ความชื้นสูง และมีเถ้าสูงพร้อมการควบคุมการปล่อยมลพิษที่ยอดเยี่ยม
- สองประเภทหลัก: Bubbling Fluidized Bed (BFB) สำหรับ 5–50 เมกะวัตต์; ฟลูอิไดซ์เบดหมุนเวียน (CFB) สำหรับ 50–600 เมกะวัตต์
- ประสิทธิภาพการเผาไหม้: 90–97% สำหรับระบบ CFB
- ลด SO₂: การฉีดหินปูนในเตาเผาช่วยลดการปล่อย SO₂ ลง 90–95% โดยไม่ต้องใช้ FGD ภายนอก
- การปล่อย NOx: อุณหภูมิการเผาไหม้ต่ำ (850–900°C) ช่วยลดการเกิด NOx จากความร้อนโดยธรรมชาติ
- ดีที่สุดสำหรับ: ถ่านหินคุณภาพต่ำ เชื้อเพลิงที่มีกำมะถันสูง ชีวมวล ขยะมูลฝอยชุมชน (MSW) ตะกอน
- ข้อเสียเปรียบ: ต้นทุนเงินทุนที่สูงขึ้น ขั้นตอนการเริ่มต้นที่ซับซ้อน การจัดการวัสดุเตียง
เตาโรตารี่
หัวเผาจากเตาเผาแบบหมุนได้รับการออกแบบมาเป็นพิเศษสำหรับเตาเผาปูนซีเมนต์ ปูนขาว และเตาเผาแร่ เป็นระบบหลายช่องสัญญาณที่สามารถยิงถ่านหิน โค้กปิโตรเลียม ก๊าซธรรมชาติ และเชื้อเพลิงทางเลือกได้พร้อมกัน การออกแบบที่ทันสมัย เช่น หัวเผา UNITHERM DUOFLEX หรือ FLSmidth JETFLEX ช่วยให้ผู้ปฏิบัติงานปรับแต่งรูปทรงเปลวไฟ ความยาว และโปรไฟล์การปล่อยความร้อนแบบเรียลไทม์
- อัตราการทดแทนเชื้อเพลิงทางเลือก: การทดแทนความร้อนสูงถึง 80–100% ในการติดตั้งขั้นสูง
- อุณหภูมิเปลวไฟ: 1,400–1,800°C ที่บริเวณเตาเผา
- ดีที่สุดสำหรับ: การผลิตปูนเม็ด การเผาปูนขาว การแปรรูปแร่
ตารางที่ 2: ประเภทหัวเผาเชื้อเพลิงแข็งอุตสาหกรรม — การเปรียบเทียบที่สำคัญสำหรับการเลือก | ประเภทหัวเผา | ช่วงความจุ | ประสิทธิภาพ | ความยืดหยุ่นของเชื้อเพลิง | ต้นทุนเงินทุน | แอปพลิเคชั่นที่ดีที่สุด |
| เชื้อเพลิงบด (PF) | 5–1,000 เมกะวัตต์ | 88–95% | ต่ำ-ปานกลาง | สูง | โรงไฟฟ้า, เตาเผาปูนซิเมนต์ |
| สโตเกอร์ เกรท | 1–100 เมกะวัตต์ | 80–88% | สูง | ปานกลาง | หม้อน้ำอุตสาหกรรมชีวมวล |
| BFB (ฟอง FBC) | 5–50 MW | 88–93% | สูงมาก | ปานกลาง-High | ของเสียชีวมวลเกรดต่ำ |
| CFB (หมุนเวียน FBC) | 50–600 MW | 90–97% | สูงมาก | สูง | โรงงานไฟฟ้า/โรงงานอุตสาหกรรมขนาดใหญ่ |
| เตาโรตารี่ | 10–500 เมกะวัตต์ | 85–92% | สูงมาก | ปานกลาง-High | ซีเมนต์ มะนาว แร่ธาตุ |
ขั้นตอนที่สาม: ประเมินข้อกำหนดด้านเอาต์พุตความร้อนและการถ่ายเทความร้อน
เมื่อกำหนดประเภทของเชื้อเพลิงและหัวเผาแล้ว พารามิเตอร์ที่สำคัญถัดไปคือ ขนาดเอาต์พุตความร้อน . หัวเผาที่มีขนาดเล็กไม่สามารถรักษาอุณหภูมิในกระบวนการที่ต้องการได้ ขนาดใหญ่จะทำให้เปลืองเชื้อเพลิง เพิ่มการสึกหรอ และอาจสร้างความเสียหายให้กับอุปกรณ์ในกระบวนการจากความร้อนเกินพิกัด
วิธีการคำนวณความจุของหัวเผาที่ต้องการ
โดยทั่วไปความจุของเตาอุตสาหกรรมจะระบุเป็นกิโลวัตต์ (kW) หรือเมกะวัตต์ (MW) ของอินพุตความร้อน เพื่อกำหนดความจุที่คุณต้องการ:
- กำหนดความต้องการความร้อนในกระบวนการ: คำนวณพลังงานที่จำเป็นในการนำวัสดุของคุณจากอุณหภูมิขาเข้าไปจนถึงอุณหภูมิในการประมวลผล โดยคำนึงถึงการไหลของมวลวัสดุ ความจุความร้อนจำเพาะ และความต้องการความร้อนแฝง
- เพิ่มการสูญเสียความร้อน: รวมถึงการสูญเสียการแผ่รังสีผ่านผนังเตาหลอม (โดยทั่วไปคือ 5–15% ของความร้อนทั้งหมด) การสูญเสียการพาความร้อนจากช่องเปิดและประตู และความร้อนที่ถูกพาไปโดยก๊าซที่เผาไหม้
- ใช้หลักประกันความปลอดภัย: โดยทั่วไปวิศวกรอุตสาหการจะเพิ่มบัฟเฟอร์ความจุ 15–25% เพื่อรองรับความแปรปรวนของเชื้อเพลิง ปริมาณโหลดสูงสุด และการผลิตที่เพิ่มขึ้นในอนาคต
- คำนึงถึงประสิทธิภาพของหัวเผา: หารความต้องการความร้อนทั้งหมดด้วยประสิทธิภาพเชิงความร้อนของหัวเผา (เช่น ประสิทธิภาพ 90% หมายความว่าคุณต้องใช้เชื้อเพลิงเพิ่มขึ้น 11% เพื่อส่งความร้อนที่ต้องการ)
ตามตัวอย่างในทางปฏิบัติ: เครื่องอบโรตารีที่แปรรูปเศษไม้ 20 ตัน/ชั่วโมงที่มีความชื้น 35% ถึง 10% ต้องใช้ประมาณ อินพุตความร้อน 3.5–4.5 MW สมมติว่าอุณหภูมิทางเข้าอยู่ที่ 15°C และอุณหภูมิก๊าซถังทางออกอยู่ที่ 120°C หัวเผาแบบชีวมวลขนาด 5 เมกะวัตต์ที่มีความปลอดภัย 25% จะเหมาะสมกับการใช้งานนี้
อัตราส่วนเทิร์นดาวน์: ข้อกำหนดที่สำคัญแต่มักถูกมองข้าม
ที่ อัตราส่วนการเปิดเตียง ของหัวเผาจะกำหนดช่วงการทำงาน — อัตราส่วนระหว่างอัตราการยิงสูงสุดและต่ำสุดที่เสถียร หัวเผาที่มีอัตราส่วนการหมุน 5:1 สามารถทำงานได้ต่ำถึง 20% ของความจุที่กำหนด โดยที่เปลวไฟไม่เสถียร
สำหรับกระบวนการทางอุตสาหกรรมที่มีความต้องการความร้อนแปรผัน (เช่น เตาเผาแบบแบตช์ การแปรรูปอาหารที่มีรูปแบบกะ) อัตราส่วนการหมุนกลับที่สูง — ตามหลักการแล้ว 4:1 หรือสูงกว่า — เป็นสิ่งจำเป็นสำหรับประสิทธิภาพการใช้พลังงานและการควบคุมกระบวนการ หัวเผาเชื้อเพลิงแข็งราคาประหยัดจำนวนมากเสนอการหมุนเทิร์นดาวน์ที่ 2:1 หรือ 3:1 เท่านั้น ซึ่งบังคับให้ผู้ปฏิบัติงานต้องเปิดและปิดหัวเผา ส่งผลให้ประสิทธิภาพลดลง และเพิ่มความเครียดจากความร้อนบนอุปกรณ์
ขั้นตอนที่สี่: ประเมินประสิทธิภาพการปล่อยก๊าซเรือนกระจกและการปฏิบัติตามกฎระเบียบ
การปฏิบัติตามข้อกำหนดด้านการปล่อยก๊าซเรือนกระจกไม่ใช่ทางเลือกอีกต่อไป ในประเทศอุตสาหกรรมส่วนใหญ่ ระบบการเผาไหม้เชื้อเพลิงแข็งจะต้องอยู่ภายใต้กฎระเบียบที่เข้มงวดมากขึ้น ซึ่งครอบคลุมถึงฝุ่นละออง (PM) ซัลเฟอร์ไดออกไซด์ (SO₂) ไนโตรเจนออกไซด์ (NOx) คาร์บอนมอนอกไซด์ (CO) และในเขตอำนาจศาลบางแห่ง ปรอทและไดออกซิน
การเลือกหัวเผาโดยไม่มีข้อมูลการปฏิบัติตามข้อกำหนดด้านการปล่อยก๊าซที่ผ่านการตรวจสอบแล้วถือเป็นความเสี่ยงด้านการปฏิบัติงานและทางกฎหมายที่สำคัญ กรอบการกำกับดูแลที่ควรทราบ ได้แก่:
- สหภาพยุโรป — คำสั่งว่าด้วยการปล่อยมลพิษทางอุตสาหกรรม (IED) และคำสั่งโรงงานเผาไหม้ปานกลาง (MCPD): โรงงานเผาไหม้ขนาดใหญ่ (>50 MW) ต้องเป็นไปตามมาตรฐาน Best Available Techniques (BAT) ในปี 2021 ขีดจำกัด NOx สำหรับหม้อไอน้ำที่ใช้เชื้อเพลิงแข็งโดยทั่วไปจะอยู่ที่ 200–300 มก./นาโนเมตร และขีดจำกัด SO₂ สำหรับโรงไฟฟ้าถ่านหินจะอยู่ในช่วงตั้งแต่ 200–400 มก./นาโนเมตร
- สหรัฐอเมริกา — พระราชบัญญัติอากาศสะอาดของ EPA (CAA) และกฎ MATS: ที่ Mercury and Air Toxics Standards (MATS) apply to coal and oil-fired power plants above 25 MW. New Source Performance Standards (NSPS) set specific emission limits for industrial boilers and process heaters.
- จีน — GB 13271 และ GB 16297: มาตรฐานการปล่อยก๊าซเรือนกระจกของจีนมีความเข้มงวดมากขึ้นเรื่อยๆ เมืองใหญ่ๆ เช่น ปักกิ่งกำหนดมาตรฐานการปล่อยก๊าซต่ำเป็นพิเศษที่ 10 มก./นิวตันเมตรสำหรับฝุ่นละออง 50 มก./นิวตันเมตรสำหรับ SO₂ และ 100 มก./นิวตันเมตรสำหรับ NOx จากหม้อไอน้ำที่ใช้ถ่านหิน
- อินเดีย — กระทรวงสิ่งแวดล้อม ป่าไม้ และการเปลี่ยนแปลงสภาพภูมิอากาศ (MoEFCC): ที่rmal power plants must meet emission norms including PM <30 mg/Nm³, SO₂ <200 mg/Nm³, and NOx <300 mg/Nm³ for new installations.
เทคโนโลยีการควบคุมการปล่อยมลพิษที่ต้องพิจารณา
เมื่อประเมินระบบหัวเผา ให้ประเมินว่าจำเป็นต้องใช้เทคโนโลยีการควบคุมการปล่อยไอเสียแบบรวมหรือปลายน้ำหรือไม่ และนำต้นทุนมาคำนวณเป็นงบประมาณระบบทั้งหมด:
- การลดตัวเร่งปฏิกิริยาแบบเลือกสรร (SCR): ลด NOx ลง 80–95% โดยใช้การฉีดแอมโมเนียหรือยูเรียเหนือตัวเร่งปฏิกิริยา พบได้ทั่วไปในโรงไฟฟ้าและเตาเผาปูนซีเมนต์ขนาดใหญ่ ต้นทุนเงินทุน: €50,000–500,000 ยูโร ขึ้นอยู่กับขนาด
- การกำจัดซัลเฟอร์ไรซ์จากก๊าซไอเสีย (FGD): การขัดแบบเปียกด้วยปูนขาว/หินปูนจะขจัด SO₂ ได้ 90–99% จำเป็นสำหรับการเผาไหม้ถ่านหินที่มีกำมะถันสูงและโค้กปิโตรเลียม
- ผ้ากรอง / Baghouse: ประสิทธิภาพการกำจัด PM 99% สำหรับการปล่อยฝุ่นละอองต่ำกว่า 10 มก./นิวตันเมตร อุปกรณ์มาตรฐานสำหรับระบบเชื้อเพลิงแข็งอุตสาหกรรมส่วนใหญ่
- เครื่องตกตะกอนไฟฟ้าสถิต (ESP): เทคโนโลยีการควบคุม PM ทางเลือกที่มีประสิทธิภาพการกำจัด 99% เหมาะสำหรับการใช้งานที่มีปริมาณก๊าซสูงมาก เช่น หม้อต้มน้ำขนาดใหญ่
- การออกแบบหัวเผา NOx ต่ำ: การฉีดอากาศและเชื้อเพลิงแบบขั้นบันไดในการออกแบบหัวเผาสมัยใหม่สามารถลดการเกิด NOx ได้ 30–50% โดยไม่ต้องใช้ SCR ภายนอก ซึ่งเป็นข้อได้เปรียบด้านต้นทุนที่สำคัญ
ขอข้อมูลการทดสอบการปล่อยก๊าซเรือนกระจกที่ได้รับการรับรองจากผู้ผลิตหัวเผา — โดยเฉพาะผลการทดสอบภายใต้ EN 267, EN 303-5 (ยุโรป) หรือมาตรฐาน ASTM/ASME ที่เทียบเท่า — แทนที่จะอาศัยคำกล่าวอ้างของผู้ผลิตแต่เพียงผู้เดียว
ขั้นตอนที่ห้า: วิเคราะห์ต้นทุนรวมในการเป็นเจ้าของ ไม่ใช่แค่ราคาซื้อ
หนึ่งในข้อผิดพลาดที่พบบ่อยที่สุดในการจัดซื้อหัวเผาอุตสาหกรรมคือการปรับราคาซื้อเริ่มแรกให้ต่ำที่สุดแทน ต้นทุนรวมในการเป็นเจ้าของ (TCO) ต่ำที่สุด ตลอดอายุการใช้งานของสินทรัพย์ 15-25 ปี
ระบบหัวเผาเชื้อเพลิงแข็งขนาด 10 เมกะวัตต์ที่มีราคาซื้อ 500,000 ยูโรอาจดูน่าดึงดูดใจมากกว่าระบบของคู่แข่งที่ 750,000 ยูโร อย่างไรก็ตาม หากระบบที่ถูกกว่าทำงานที่ประสิทธิภาพการเผาไหม้ 84% เมื่อเทียบกับประสิทธิภาพ 92% ของระบบพรีเมียม ต้นทุนเชื้อเพลิงเพียงอย่างเดียว — ที่ 80 ยูโร/ตันถ่านหิน และ 8,000 ชั่วโมง/ปีการทำงาน — มีมูลค่าประมาณ € 320,000 ต่อปีสำหรับค่าเชื้อเพลิงเพิ่มเติม . กว่า 20 ปีที่ผ่านมา TCO ของเครื่องเผาที่ "ถูกกว่า" สูงขึ้นอย่างมาก
ส่วนประกอบ TCO ที่จะประเมิน
- รายจ่ายฝ่ายทุน (CAPEX): ค่าอุปกรณ์ การติดตั้ง งานโยธา การว่าจ้าง การฝึกอบรมผู้ปฏิบัติงาน
- ค่าน้ำมันเชื้อเพลิง: ปริมาณการใช้เชื้อเพลิงต่อปี × ราคาน้ำมัน ปรับตามประสิทธิภาพและค่าความร้อน
- การบำรุงรักษาและอะไหล่: ตะแกรงเหล็ก ซับในวัสดุทนไฟ เครื่องจุดไฟ เซ็นเซอร์ ระบบควบคุม — โดยทั่วไปจะอยู่ที่ 2–5% ของ CAPEX ต่อปีสำหรับระบบสโตเกอร์ สูงกว่าสำหรับโรงงาน PF ที่มีชิ้นส่วนที่หมุนได้
- แรงงาน: ชั่วโมงการทำงานสำหรับการจัดการเชื้อเพลิง การกำจัดขี้เถ้า การตรวจสอบระบบ
- ต้นทุนการหยุดทำงาน: การสูญเสียการผลิตระหว่างการบำรุงรักษาตามแผนและไม่ได้วางแผนไว้ การหยุดทำงานโดยไม่ได้วางแผนในเตาเผาปูนซีเมนต์หนึ่งวันอาจมีค่าใช้จ่าย 50,000-200,000 ยูโร
- ต้นทุนการปฏิบัติตามข้อกำหนดด้านการปล่อยก๊าซเรือนกระจก: การติดตาม การรายงาน คาร์บอนเครดิตที่อาจเกิดขึ้น หรือบทลงโทษ
- การสิ้นสุดอายุการใช้งานและการเลิกใช้งาน: การกำจัดวัสดุทนไฟ การจัดการขี้เถ้า การถอดอุปกรณ์
ตารางที่ 3: ตัวอย่างการเปรียบเทียบ TCO 20 ปีสำหรับระบบหัวเผาเชื้อเพลิงแข็งอุตสาหกรรมขนาด 10 เมกะวัตต์ | หมวดหมู่ต้นทุน | Economy Burner (ประสิทธิภาพ 84%) | เครื่องเขียนระดับพรีเมียม (ประสิทธิภาพ 92%) |
| ซื้อการติดตั้ง (CAPEX) | 600,000 ยูโร | 900,000 ยูโร |
| ค่าน้ำมัน (20 ปี) | 8,000,000 ยูโร | 7,360,000 ยูโร |
| อะไหล่บำรุงรักษา (20 ปี) | 900,000 ยูโร | 700,000 ยูโร |
| ต้นทุนการหยุดทำงาน (20 ปี) | €500,000 | 200,000 ยูโร |
| รวม TCO (20 ปี) | 10,000,000 ยูโร | 9,160,000 ยูโร |
ในตัวอย่างนี้ เครื่องเขียนระดับพรีเมียมจะบันทึก €840,000 ในระยะเวลา 20 ปี แม้จะมีค่าใช้จ่ายล่วงหน้าเพิ่มขึ้น 300,000 ยูโร ซึ่งเป็นกรณีที่ชัดเจนว่าเศรษฐศาสตร์วงจรชีวิตสนับสนุนการลงทุนที่มีคุณภาพสูงกว่า
ขั้นตอนที่หก: ประเมินระบบอัตโนมัติ ระบบควบคุม และคุณลักษณะด้านความปลอดภัย
หัวเผาเชื้อเพลิงแข็งทางอุตสาหกรรมสมัยใหม่ไม่ใช่อุปกรณ์การเผาไหม้แบบสแตนด์อโลน แต่เป็นระบบบูรณาการที่มีการควบคุมขั้นสูง การตรวจสอบ และโครงสร้างพื้นฐานด้านความปลอดภัย ความซับซ้อนของระบบควบคุมส่งผลโดยตรงต่อประสิทธิภาพการปฏิบัติงาน ความสม่ำเสมอในการปล่อยก๊าซเรือนกระจก และความปลอดภัยของพนักงาน
ข้อกำหนดของระบบควบคุมการเผาไหม้
อย่างน้อยที่สุด ระบบควบคุมหัวเผาเชื้อเพลิงแข็งทางอุตสาหกรรมควรประกอบด้วย:
- ตัวควบคุมลอจิกที่ตั้งโปรแกรมได้ (PLC) หรือระบบควบคุมแบบกระจาย (DCS): สำหรับการควบคุมอัตราการป้อนเชื้อเพลิง การจ่ายอากาศ (หลัก ทุติยภูมิ และตติยภูมิ) และอุณหภูมิการเผาไหม้โดยอัตโนมัติ
- การควบคุมการตัดแต่งออกซิเจน: ปรับอัตราส่วนอากาศต่อเชื้อเพลิงอย่างต่อเนื่องตามปริมาณออกซิเจนในก๊าซไอเสีย โดยรักษาประสิทธิภาพการเผาไหม้ให้เหมาะสมที่สุด ระบบที่บำรุงรักษา O₂ ก๊าซไอเสียที่ 3–5% สามารถปรับปรุงประสิทธิภาพได้ 2–4% เมื่อเทียบกับการควบคุมด้วยตนเอง
- การตรวจจับและป้องกันเปลวไฟ: เครื่องสแกนเปลวไฟด้วยรังสี UV หรือไอออไนเซชันพร้อมระบบตัดเชื้อเพลิงอัตโนมัติเมื่อเปลวไฟขัดข้อง — คุณลักษณะด้านความปลอดภัยที่จำเป็น
- การทำโปรไฟล์อุณหภูมิ: อินพุตเทอร์โมคัปเปิลหลายช่องสำหรับตรวจสอบอุณหภูมิเตาเผา เปลวไฟ และก๊าซไอเสีย
- บูรณาการ SCADA: การตรวจสอบระยะไกลและการบันทึกข้อมูลสำหรับแนวโน้มประสิทธิภาพ การบำรุงรักษาเชิงคาดการณ์ และการรายงานการปล่อยมลพิษ
- ป้องกันการระเบิด: ประตูป้องกันการระเบิด ระบบระบายแรงดัน และการไล่ก๊าซเฉื่อยสำหรับระบบเชื้อเพลิงที่แหลกลาญ — จำเป็นเนื่องจากความเสี่ยงในการระเบิดของฝุ่นเชื้อเพลิงละเอียด
มาตรฐานและการรับรองความปลอดภัย
ตรวจสอบให้แน่ใจว่าระบบหัวเผาเป็นไปตามมาตรฐานความปลอดภัยที่เกี่ยวข้อง มาตรฐานที่สำคัญ ได้แก่ :
- EN 746 (ยุโรป): อุปกรณ์เทอร์โมโพรเซสทางอุตสาหกรรม — ข้อกำหนดด้านความปลอดภัยสำหรับระบบการเผาไหม้และการจัดการเชื้อเพลิง
- NFPA 85 (สหรัฐอเมริกา): รหัสอันตรายของระบบหม้อไอน้ำและระบบการเผาไหม้ - ครอบคลุมการป้องกันการระเบิดในระบบเชื้อเพลิงที่แหลกลาญ
- IEC 61511 / IEC 62061: มาตรฐานความปลอดภัยเชิงหน้าที่สำหรับ Safety Instrumented Systems (SIS) ในการเผาไหม้ทางอุตสาหกรรม
- คำสั่ง ATEX (ยุโรป): อุปกรณ์สำหรับใช้ในสภาพแวดล้อมที่อาจเกิดการระเบิด — จำเป็นสำหรับการจัดเก็บเชื้อเพลิง การจัดการ และพื้นที่การสี
- คำสั่งเกี่ยวกับเครื่องหมาย CE และอุปกรณ์รับแรงดัน (PED): สำหรับระบบเผาไหม้ที่ทำงานที่ความกดดันสูงในสหภาพยุโรป
ขั้นตอนที่เจ็ด: ตรวจสอบผู้ผลิต — บันทึกการติดตาม การสนับสนุน และความพร้อมในการจัดหาชิ้นส่วนอะไหล่
แม้แต่หัวเผาเชื้อเพลิงแข็งที่ได้รับการออกแบบอย่างดีที่สุดก็ยังดีพอ ๆ กับความสามารถของผู้ผลิตในการรองรับตลอดอายุการใช้งานเท่านั้น สำหรับการติดตั้งทางอุตสาหกรรมซึ่งมีต้นทุนการหยุดทำงานเป็นหมื่นยูโรต่อวัน ความน่าเชื่อถือของซัพพลายเออร์ถือเป็นเกณฑ์การคัดเลือกที่สำคัญ ซึ่งมักจะมีน้ำหนักน้อยเกินไปในการตัดสินใจจัดซื้อจัดจ้างที่เน้นไปที่ข้อกำหนดทางเทคนิคและราคาเป็นหลัก
เกณฑ์การประเมินซัพพลายเออร์ที่สำคัญ
- การติดตั้งอ้างอิง: ขอรายการสถานที่ปฏิบัติงานนอกชายฝั่งที่เทียบเคียงได้ (ประเภทเชื้อเพลิงเดียวกัน ขนาดใกล้เคียงกัน) และเยี่ยมชมหรือติดต่อบุคคลอ้างอิงอย่างน้อยสองคน ซัพพลายเออร์ที่ไม่สามารถให้ข้อมูลอ้างอิงในอุตสาหกรรมของคุณได้ถือเป็นสัญญาณอันตราย
- เครือข่ายบริการทั่วโลก: ตรวจสอบความพร้อมของวิศวกรบริการภาคสนามและอะไหล่ภายในภูมิภาคของคุณ สำหรับไซต์งานอุตสาหกรรมที่อยู่ห่างไกล การรับประกันการจัดส่งชิ้นส่วนภายใน 48 ชั่วโมงอาจเป็นความแตกต่างระหว่างการซ่อมสั้นๆ และการหยุดการผลิตหนึ่งสัปดาห์
- นโยบายการเก็บอะไหล่: ยืนยันว่าผู้ผลิตมุ่งมั่นที่จะผลิตชิ้นส่วนอะไหล่เป็นเวลาอย่างน้อย 15-20 ปีหลังการส่งมอบระบบ ซัพพลายเออร์ที่มีต้นทุนต่ำกว่าบางรายจะหยุดการผลิตชิ้นส่วนภายใน 5-8 ปี
- การว่าจ้างและการฝึกอบรม: ประเมินการสนับสนุนการว่าจ้างและการฝึกอบรมผู้ปฏิบัติงานใดบ้างที่รวมอยู่ในสัญญา หัวเผาที่ไม่ได้รับการใช้งานอย่างถูกต้องจะมีประสิทธิภาพต่ำกว่าข้อกำหนดที่กำหนดอย่างสม่ำเสมอ
- ข้อตกลงระดับการให้บริการ (SLA): สำหรับโรงงานผลิตที่สำคัญ ให้เจรจา SLA ด้วยเวลาตอบสนองที่กำหนดไว้สำหรับการสนับสนุนฉุกเฉิน ซึ่งถ้าจะให้ดี การสนับสนุนทางโทรศัพท์ฉุกเฉินตลอด 24 ชั่วโมงพร้อมการตอบสนองถึงสถานที่ภายใน 48–72 ชั่วโมง
- แผนงานด้านการวิจัยและพัฒนาและเทคโนโลยี: ซัพพลายเออร์ที่ลงทุนในการอัพเกรดเทคโนโลยีหัวเผา (โดยเฉพาะอย่างยิ่งความเข้ากันได้ของเชื้อเพลิงทางเลือกและการลดการปล่อยก๊าซเรือนกระจก) จะเป็นพันธมิตรระยะยาวที่ดีกว่า เนื่องจากข้อกำหนดด้านกฎระเบียบที่เข้มงวดยิ่งขึ้น
ซัพพลายเออร์ชั้นนำระดับโลกด้านหัวเผาเชื้อเพลิงแข็งอุตสาหกรรม
แม้ว่าตลาดจะประกอบด้วยผู้ผลิตในภูมิภาคหลายร้อยราย บริษัทต่อไปนี้ได้รับการยอมรับทั่วโลกสำหรับระบบหัวเผาเชื้อเพลิงแข็งในระดับอุตสาหกรรม และได้สร้างรายการอ้างอิงในหลายทวีป:
- FLSmidth (เดนมาร์ก): หัวเผาเตาเผาซีเมนต์ ระบบเชื้อเพลิงทางเลือก ซีรีส์หัวเผา JETFLEX สำหรับเตาเผาแบบหมุน
- Fives Group (ฝรั่งเศส): หัวเผาอุตสาหกรรมยี่ห้อ Pillard สำหรับปูนซีเมนต์ เหล็ก และพลังงาน ความสามารถด้านเชื้อเพลิงทางเลือกที่แข็งแกร่ง
- ยูนิเธิร์ม เซมคอน (ออสเตรีย): หัวเผาเตาเผาแบบหมุน DUOFLEX และ POLYFLEX; อัตราการทดแทนเชื้อเพลิงทางเลือกสูงถึง 100%
- อันดริทซ์ (ออสเตรีย): ระบบการเผาไหม้ชีวมวลและเชื้อเพลิงเสีย เทคโนโลยีหม้อไอน้ำ CFB และ BFB
- แบ็บค็อก แอนด์ วิลค็อกซ์ (สหรัฐอเมริกา): การเผาไหม้ถ่านหินบดและชีวมวลขนาดใหญ่ การอ้างอิงอุตสาหกรรมพลังงานที่กว้างขวาง
- ที่rmax (India): หม้อไอน้ำอุตสาหกรรมและระบบเผาไหม้สำหรับตลาดเอเชียใต้และแอฟริกา ความสามารถด้านชีวมวลที่แข็งแกร่ง
- HAUCK (สหรัฐอเมริกา/เยอรมนี): หัวเผาในกระบวนการอุตสาหกรรม รวมถึงการใช้งานเชื้อเพลิงแข็งสำหรับโลหะ เซรามิก และแก้ว
ข้อพิจารณาพิเศษ: การพิสูจน์อนาคตสำหรับเชื้อเพลิงทางเลือกและการลดคาร์บอน
ที่ industrial energy landscape is undergoing fundamental transformation. Carbon pricing mechanisms, net-zero commitments, and tightening emission regulations are driving industrial operators to progressively reduce coal consumption and increase the share of biomass, waste-derived fuels, and eventually green hydrogen.
เมื่อเลือกหัวเผาเชื้อเพลิงแข็งในปี 2024 และหลังจากนั้น ผู้ซื้อควรประเมินอย่างจริงจังว่าระบบสามารถรองรับเชื้อเพลิงทดแทนโดยไม่ต้องเปลี่ยนใหม่ทั้งหมดหรือไม่ คำถามสำคัญที่ต้องถาม:
- หัวเผาสามารถเผาชีวมวลหรือ RDF ร่วมกับถ่านหินในอัตราทดแทน 30–50% โดยไม่ต้องดัดแปลงครั้งใหญ่ได้หรือไม่
- วัสดุทนไฟของห้องเผาไหม้เข้ากันได้กับปริมาณอัลคาไลที่สูงขึ้นจากเถ้าชีวมวลหรือไม่ (ซึ่งทำให้วัสดุทนไฟถูกโจมตีแบบเร่งที่อุณหภูมิสูงกว่า 900°C) หรือไม่
- สามารถปรับระบบการจ่ายและจัดการน้ำมันเชื้อเพลิงให้เป็นเชื้อเพลิงทดแทนที่มีความหนาแน่นต่ำและมีความชื้นสูงกว่าได้หรือไม่
- ผู้ผลิตหัวเผากำลังพัฒนาเทคโนโลยีการเผาไหม้แบบผสมไฮโดรเจนหรือการเผาไหม้ที่พร้อมใช้ไฮโดรเจนหรือไม่?
ที่ cement industry provides a compelling example of this transition. In 2005, the global average thermal substitution rate (TSR) — the share of kiln heat provided by alternative fuels — was approximately 5%. By 2022, leading European cement producers such as Heidelberg Materials and Holcim had achieved TSRs of 50–80% ซึ่งขับเคลื่อนด้วยการอัพเกรดหัวเผาเตาเผาแบบหมุนที่ออกแบบมาโดยเฉพาะเพื่อให้มีความยืดหยุ่นในการใช้เชื้อเพลิงทางเลือก โรงงานที่ซื้อหัวเผาที่ล็อคไว้เป็นแบบเชื้อเพลิงเดี่ยวต้องเผชิญกับการดัดแปลงหรือเปลี่ยนใหม่ซึ่งมีค่าใช้จ่ายสูง
การลงทุนในระบบหัวเผาที่สามารถใช้เชื้อเพลิงได้หลายชนิดในปัจจุบัน แม้ว่าจะมีค่าพรีเมียม 10-20% เมื่อเทียบกับระบบที่ใช้ถ่านหินเพียงอย่างเดียว อาจช่วยประหยัดได้มากเมื่อแรงกดดันด้านกฎระเบียบหรือตลาดเร่งการเปลี่ยนผ่านเชื้อเพลิงทางเลือกในภาคส่วนของคุณ
รายการตรวจสอบที่ใช้ได้จริงสำหรับการเลือกหัวเผาเชื้อเพลิงแข็งทางอุตสาหกรรม
ที่ following checklist consolidates the key decision points into a structured evaluation framework that procurement teams and process engineers can use when comparing burner systems and suppliers:
- กำหนดประเภทเชื้อเพลิงหลักและเชื้อเพลิงรองด้วยข้อมูลการวิเคราะห์ใกล้เคียงและขั้นสูงสุด
- คำนวณเอาท์พุตความร้อนที่ต้องการ (MW) ด้วยส่วนต่างความปลอดภัย 20% และระบุอัตราส่วนเทิร์นดาวน์ที่ต้องการ
- ระบุข้อกำหนดด้านอุณหภูมิกระบวนการและข้อจำกัดโปรไฟล์เปลวไฟ (ความยาว รูปร่าง การกระจายความร้อน)
- ยืนยันมาตรฐานการปล่อยก๊าซเรือนกระจกที่เกี่ยวข้องและขอข้อมูลการทดสอบที่ผ่านการรับรองจากผู้ผลิตหัวเผา
- ประเมินประสิทธิภาพการเผาไหม้ที่พิกัดโหลดและที่โหลดขั้นต่ำ (เทิร์นดาวน์)
- คำนวณต้นทุนรวมในการเป็นเจ้าของ 20 ปี รวมถึงสมมติฐานด้านน้ำมันเชื้อเพลิง การบำรุงรักษา และการหยุดทำงาน
- ตรวจสอบการปฏิบัติตามมาตรฐานความปลอดภัยในท้องถิ่น (EN 746, NFPA 85, ATEX ฯลฯ)
- ประเมินความซับซ้อนของระบบควบคุม — ข้อกำหนดขั้นต่ำ: การควบคุมปริมาณออกซิเจน การป้องกันเปลวไฟ การรวม SCADA
- ขอและติดต่อการติดตั้งอ้างอิงขนาดและประเภทเชื้อเพลิงที่เทียบเคียงได้
- ตรวจสอบความมุ่งมั่นในความพร้อมของอะไหล่ (ขั้นต่ำ 15 ปีหลังการส่งมอบ)
- ประเมินความสามารถในการยิงร่วมเชื้อเพลิงทางเลือกและศักยภาพในการพิสูจน์อนาคต
- ยืนยันการสนับสนุนการว่าจ้าง การฝึกอบรมผู้ปฏิบัติงาน และข้อกำหนดข้อตกลงการบริการ
สรุป: เตาเชื้อเพลิงแข็งที่ดีที่สุดคือเครื่องที่เหมาะกับความเป็นจริงในอุตสาหกรรมของคุณมากที่สุด
ที่re is no universally "best" solid fuel burner for industrial applications. The optimal choice is determined by the intersection of your fuel characteristics, thermal process requirements, regulatory environment, operational constraints, and long-term fuel strategy. A 500 MW CFB boiler burning high-sulfur lignite at a power utility in Poland has nothing in common with a 2 MW wood pellet burner at a craft brewing facility in Canada — yet both are industrial solid fuel burners requiring systematic selection.
ที่ most important principles to carry forward are:
- ประสิทธิภาพการเผาไหม้ที่สูงกว่า 88% ควรเป็นเกณฑ์ขั้นต่ำ สำหรับการติดตั้งทางอุตสาหกรรมใหม่ใดๆ การประหยัดเชื้อเพลิงตลอดวงจรชีวิต 20 ปีทำให้ต้นทุนเงินทุนของระบบที่มีประสิทธิภาพสูงขึ้น
- การปฏิบัติตามข้อกำหนดด้านการปล่อยก๊าซเรือนกระจกเป็นข้อจำกัดที่ไม่สามารถต่อรองได้ ไม่ใช่การพิจารณารอง — คำนึงถึงต้นทุนทั้งหมดของอุปกรณ์ควบคุมการปล่อยมลพิษตั้งแต่เริ่มต้น
- ต้นทุนรวมในการเป็นเจ้าของในช่วง 20 ปีเป็นตัวชี้วัดทางการเงินที่ถูกต้อง — ราคาซื้อเป็นตัวแทนที่ไม่ดีสำหรับมูลค่าในอุปกรณ์อุตสาหกรรมที่มีอายุการใช้งานยาวนาน
- ความยืดหยุ่นของเชื้อเพลิงทางเลือกเป็นคุณสมบัติการออกแบบที่มีคุณค่ามากขึ้น — ทิศทางด้านกฎระเบียบและตลาดสนับสนุนระบบที่สามารถใช้เชื้อเพลิงได้หลายชนิดอย่างยิ่ง
- การสนับสนุนซัพพลายเออร์และความพร้อมของอะไหล่มีความสำคัญพอๆ กับข้อกำหนดทางเทคนิค — ทีมบริการที่ไม่สามารถเข้าถึงได้สำหรับระบบอุตสาหกรรมที่สำคัญถือเป็นความเสี่ยงในการปฏิบัติงานที่สำคัญ
ผู้ซื้อภาคอุตสาหกรรมสามารถเลือกระบบหัวเผาเชื้อเพลิงแข็งที่ให้ประสิทธิภาพการเผาไหม้ที่เชื่อถือได้ มีประสิทธิภาพ และเป็นไปตามข้อกำหนดตลอดอายุการใช้งานของโรงงานของตนโดยปฏิบัติตามกระบวนการประเมินเจ็ดขั้นตอนที่มีโครงสร้างซึ่งสรุปไว้ในคู่มือนี้ ตั้งแต่การวิเคราะห์เชื้อเพลิงไปจนถึงการคำนวณ TCO ไปจนถึงการตรวจสอบซัพพลายเออร์




 ผู้ผลิตอุปกรณ์การเผาไหม้และความร้อนประสิทธิภาพสูง OEM/ODM